|
|
Форсаж-160АД
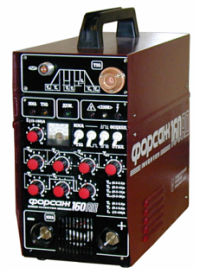 Назначение
- Аргонодуговая сварка деталей, узлов и сборок, изготовленных из высоколегированных и нержавеющих сталей, а также из цветных металлов (меди, никеля, магния, титана, циркония) и их сплавов. Сварка производится в ручном режиме неплавящимся вольфрамовым электродом в среде инертных газов (аргона, его смесей с кислородом или с углекислым газом) с применением присадочной проволоки
- Электродуговая сварка штучными плавкими электродами стальных материалов, а также деталей, изготовленных из нержавеющих сталей, чугуна, медных и алюминиевых сплавов, при дуге, образованной "крутопадающей" выходной характеристикой сварочного тока, регулируемого в пределах 25 — 160А
Отличительные особенности- Стабильность процесса сварки;
- Высокое качество сварного шва за счет подачи газа в зону сварки до зажигания и после гашения дуги
- Высококачественное формирование шва и заварки кратера сварного шва за счет плавного нарастания и спада сварочного тока
- Выполнение сварочных швов в любых пространственных положениях
- Возможность сварки тонкостенных материалов малыми токами даже при наличии между ними относительно больших зазоров
- Возможность работы в продолжительном режиме
- Возможность двухтактного управления процессом сварки (путем нажатия и удержания кнопки управления в течение сварочного цикла) и четырехтактного управления (кратковременным включением и выключением кнопки управления в начале и в конце каждого варочного цикла)
Функциональные возможности- Бесконтактное (за счет применения осциллятора) или контактное возбуждение дуги
- Непрерывный и импульсный режимы сварки
- Сигнализация о перегрузке
- Сигнализация о перегреве энергонапряженных элементов аппарата
- Двухтактный и четырехтактные режимы сварки
- Сигнализация об отклонение предельных значений сетевого напряжения
Технические характеристики| Электропитание — однофазная сеть переменного тока со следующими параметрами: | | напряжение , В | ~187 — 242 | | частота , Гц | 50±1 | | Ток, потребляемый от сети, А, не более | 30 | | Максимальный выходной ток короткого замыкания, А | 180 -10+25 ,
в течение 10
секунд, не более; | | Внешние вольт-амперные характеристики в режиме "TIG" и "ММА": | | напряжение холостого хода, В, не более | 100 | диапазон плавного регулирования
сварочного тока , А | 25-160 | | Продолжительность нагрузки ( ПН ), % | | на максимальном сварочном токе | 100 | | Средний балл совокупного значения параметров сварочных свойств (по пятибальной системе, ГОСТ 25616-83), ед, не менее | 4.5 | | Регулируемые параметры в режиме "TIG" | | Регулируемое время в режиме: | | нарастания сварочного тока, секунд, не менее | 0.2 — 5.0 | | спада сварочного тока, секунд, не менее | 0.2 — 5.0 | | Регулируемое время продувки газа: | | перед сваркой, секунд, не менее | 0.2 — 1.5 | | после сварки, секунд, не менее | 1 — 20 | | Возможность управления аппаратом в двухтактном и четырехтактном режимах сварки | обеспечивается включением и выключением кнопки на сварочной горелке | | Регулируемое время продолжительности импульсного тока и паузы в режиме импульсной сварки, секунд, не менее | 0.2 — 2.0 | | Пределы регулирования сварочного тока паузы в режиме импульсной сварки, А, не менее | 25 — 160 | | Габаритные размеры аппарата, мм | 440х200х410 | | Масса аппарата, кг | 16 |
Условия работы| Температура | -25 ..+40 °С | | Влажность | до 90% | | Давление | 84-107 кПа | | Вибрации | амплитудой до 0,5 мм и ускорением 1,5 g в диапазоне частот от 1 до 35 Гц | | Степень защиты | IP21 по ГОСТ 14254-96
Класс 1 по ГОСТ Р МЭК 536-94 по защите от поражения электрическим током |
|


